Полировка металла до Ra 0.05
Зеркальная, электрохимическая и виброабразивная полировка нержавеющей стали, алюминия, титана, латуни и меди. Выдерживаем шероховатость от Ra 0.05 по чертежу, готовые детали за 1–3 смены.
- Зеркальная, электрохимическая и виброабразивная полировка
- Шероховатость от Ra 0.05 по чертежу
- Штучные детали и серии до 200 шт./мес.
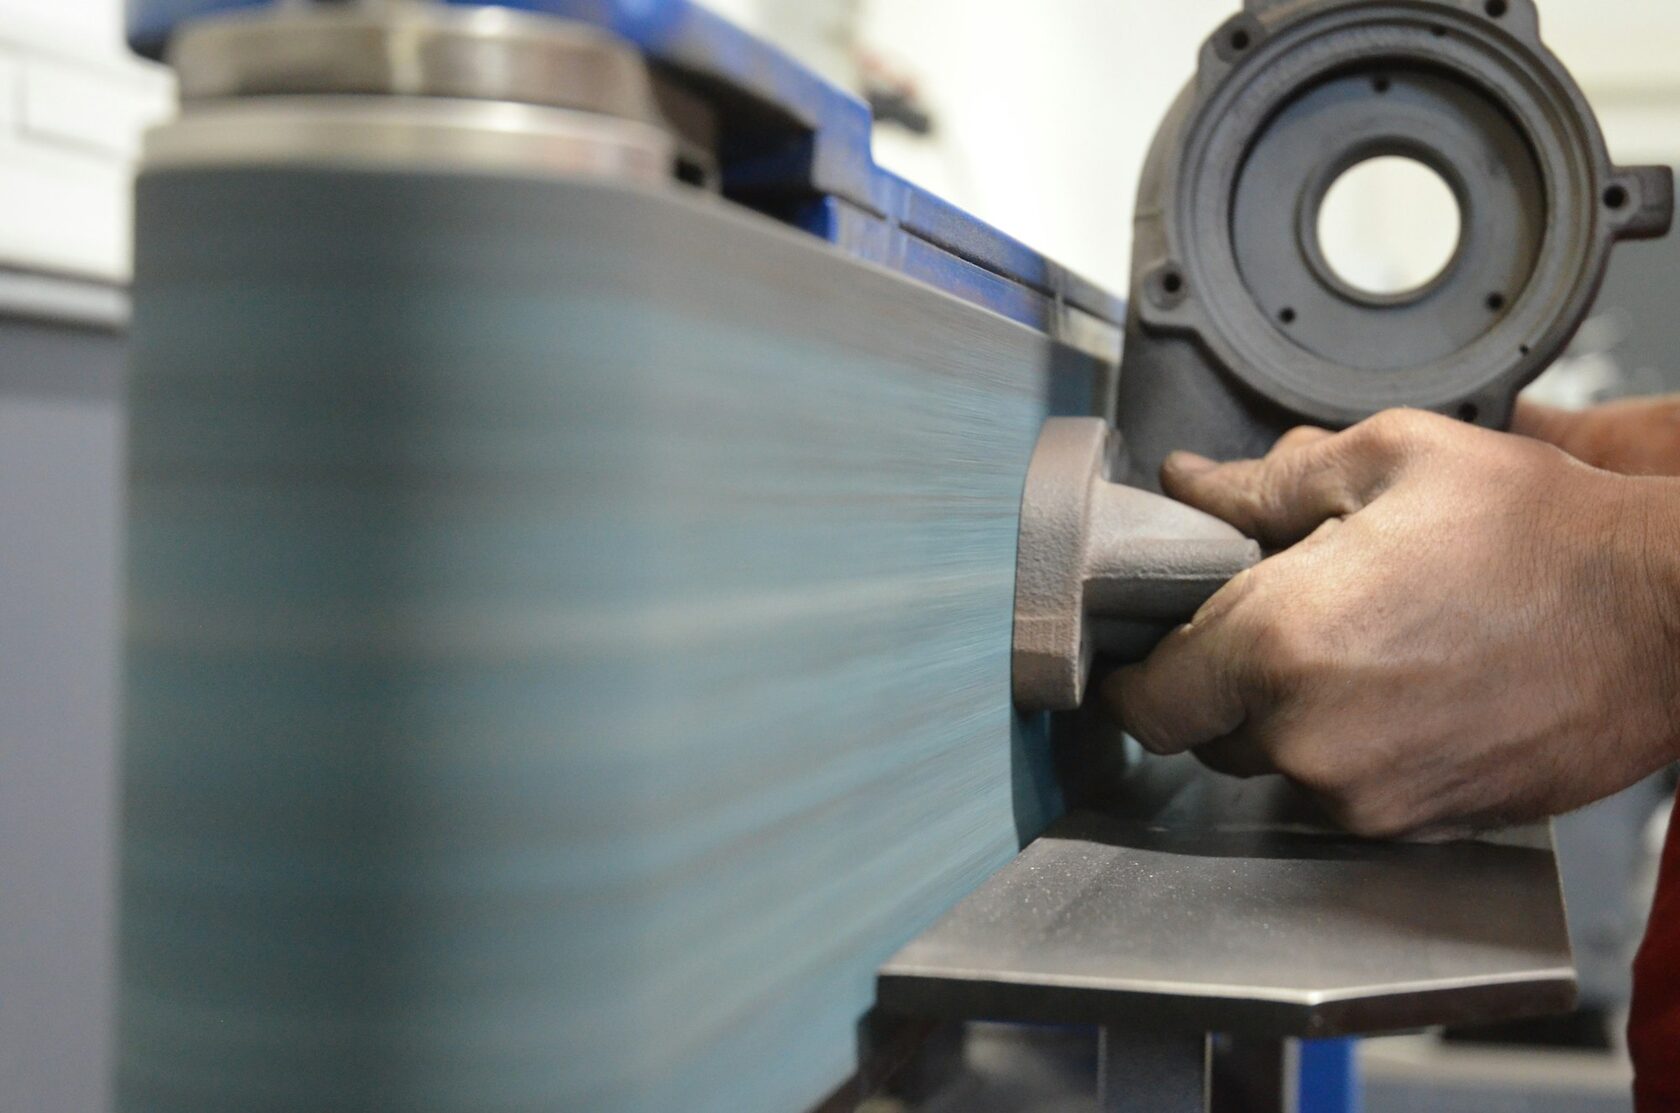
Профессиональная полировка металла
Финишная полировка металлоизделий — заключительный этап обработки, задача которого заключается в снижении шероховатости до минимальных значений и придании поверхности эстетичного блеска. Доверьте эту трудоемкую задачу экспертам компании «ООО СПК «ИС-ОЛ»».
Наш производственный цех укомплектован передовыми промышленными установками, что позволяет выполнять заказы любой сложности оперативно и на высочайшем уровне. Мощности предприятия позволяют эффективно справляться как с единичными уникальными изделиями, так и с серийным выпуском партий с заданными параметрами.
Зачем выполняется полировка металлоизделий?
Финишная обработка металла преследует сразу несколько практических и эстетических целей. Чаще всего этот технологический процесс необходим для:
-
Эстетики
Создания привлекательного зеркального блеска и безупречного внешнего вида готовой продукции.
-
Точной калибровки
Доведения размеров детали до строго проектных величин с учётом минимальных допусков.
-
Долговечности
Улучшения эксплуатационных характеристик изделия, стойкости к износу и внешним воздействиям.
-
Подготовки к финишу
Создания идеальной базы для последующего нанесения защитных, декоративных или гальванических покрытий.
Полировка металла
На нашем производстве имеется все необходимое технологическое оснащение для профессиональной полировки металлоизделий. В зависимости от требований к готовой продукции мы задействуем различные технологии обработки:
- 01
Абразивная полировка
Механическая обработка с контролируемой зернистостью для ровного матового или глянцевого финиша.
- 02
Химическая обработка
Применение специализированных реагентов для финишной доводки и защиты поверхности.
- 03
Электромеханический метод
Совмещение токовой обработки и абразивного воздействия для высокой точности.
- 04
Плазменный способ
Обработка на специализированном промышленном оборудовании для сложных изделий.
Важно знать Некоторые технологии (к примеру, классическая абразивная обработка) относительно просты и доступны для самостоятельного выполнения. Тем не менее, добиться идеального зеркального блеска своими силами крайне сложно, а возможности автоматизации в этом случае сильно ограничены. Более эффективные методики требуют использования специализированных промышленных комплексов.
Зеркальный финиш
Промышленная обработка
Суть механической (абразивной) полировки
Данная технология считается самым старинным способом обработки металлов, уходящим корнями вглубь веков. Процесс строится на применении шлифовальных лент или абразивных кругов в комплекте со специализированными пастами. При этом разная степень зернистости используется как для расходных материалов, так и для составных паст.
Работы могут выполняться как вручную с помощью портативного инструмента, так и на специализированных шлифовальных станках. Использование этой методики позволяет эффективно снизить микронеровности и достичь показателей шероховатости в диапазоне от 0,05 до 0,12 мкм.
Технология химической полировки металлов
Этот метод основывается на комплексном воздействии гальванических пар и активных химических растворов на металлическую структуру. За счет этого происходит сглаживание микронеровностей и устранение дефектов на обрабатываемой плоскости.
Правильно подобрав реагенты с учетом особенностей конкретного сплава, можно добиться впечатляющего глянцевого эффекта. При этом важно учитывать ограничение метода: химическая обработка эффективна только для микрорельефа и не предназначена для удаления крупных дефектов или глубоких царапин.
Электромеханический способ полирования
Данная технология заключается в помещении металлической заготовки в специальный электролитический раствор. Сам процесс обработки запускается при подключении емкости с деталью к источнику постоянного тока с рабочим напряжением около 20 вольт.
Электролитно-плазменное полирование
Данный метод считается передовым в современной индустрии металлообработки. Деталь подвергается одновременному воздействию электротока и специального электролита, в состав которого входят хлористый и сернокислый аммоний (сульфат аммония).
Концентрация химических компонентов в растворе и рабочее напряжение настраиваются индивидуально под конкретный сплав и задачи производства. Обработка детали среднего размера занимает всего от 2 до 5 минут. Такой подход обеспечивает максимальную скорость техпроцесса и позволяет выполнять крупные заказы в сжатые сроки.
2–5 мин
Цикл обработки
100%
Индивидуальная настройка
(NH₄)₂SO₄
Базовый электролит